冲压工艺的核心在于“让材料听话”。以冲裁为例,模具间隙通常控制在材料厚度的5%到10%之间,间隙过大容易产生毛刺,过小则加速模具磨损。拉深工序更考验材料塑性,像08F、SPCC这类低碳钢延伸率好,适合深拉深件;而不锈钢或高强钢回弹大,往往需要增加整形工序或调整模具圆角。实际开模前,工程师得先算清展开尺寸,再结合压力机吨位和模具闭合高度,避免“小马拉大车”或模具装不上机台。
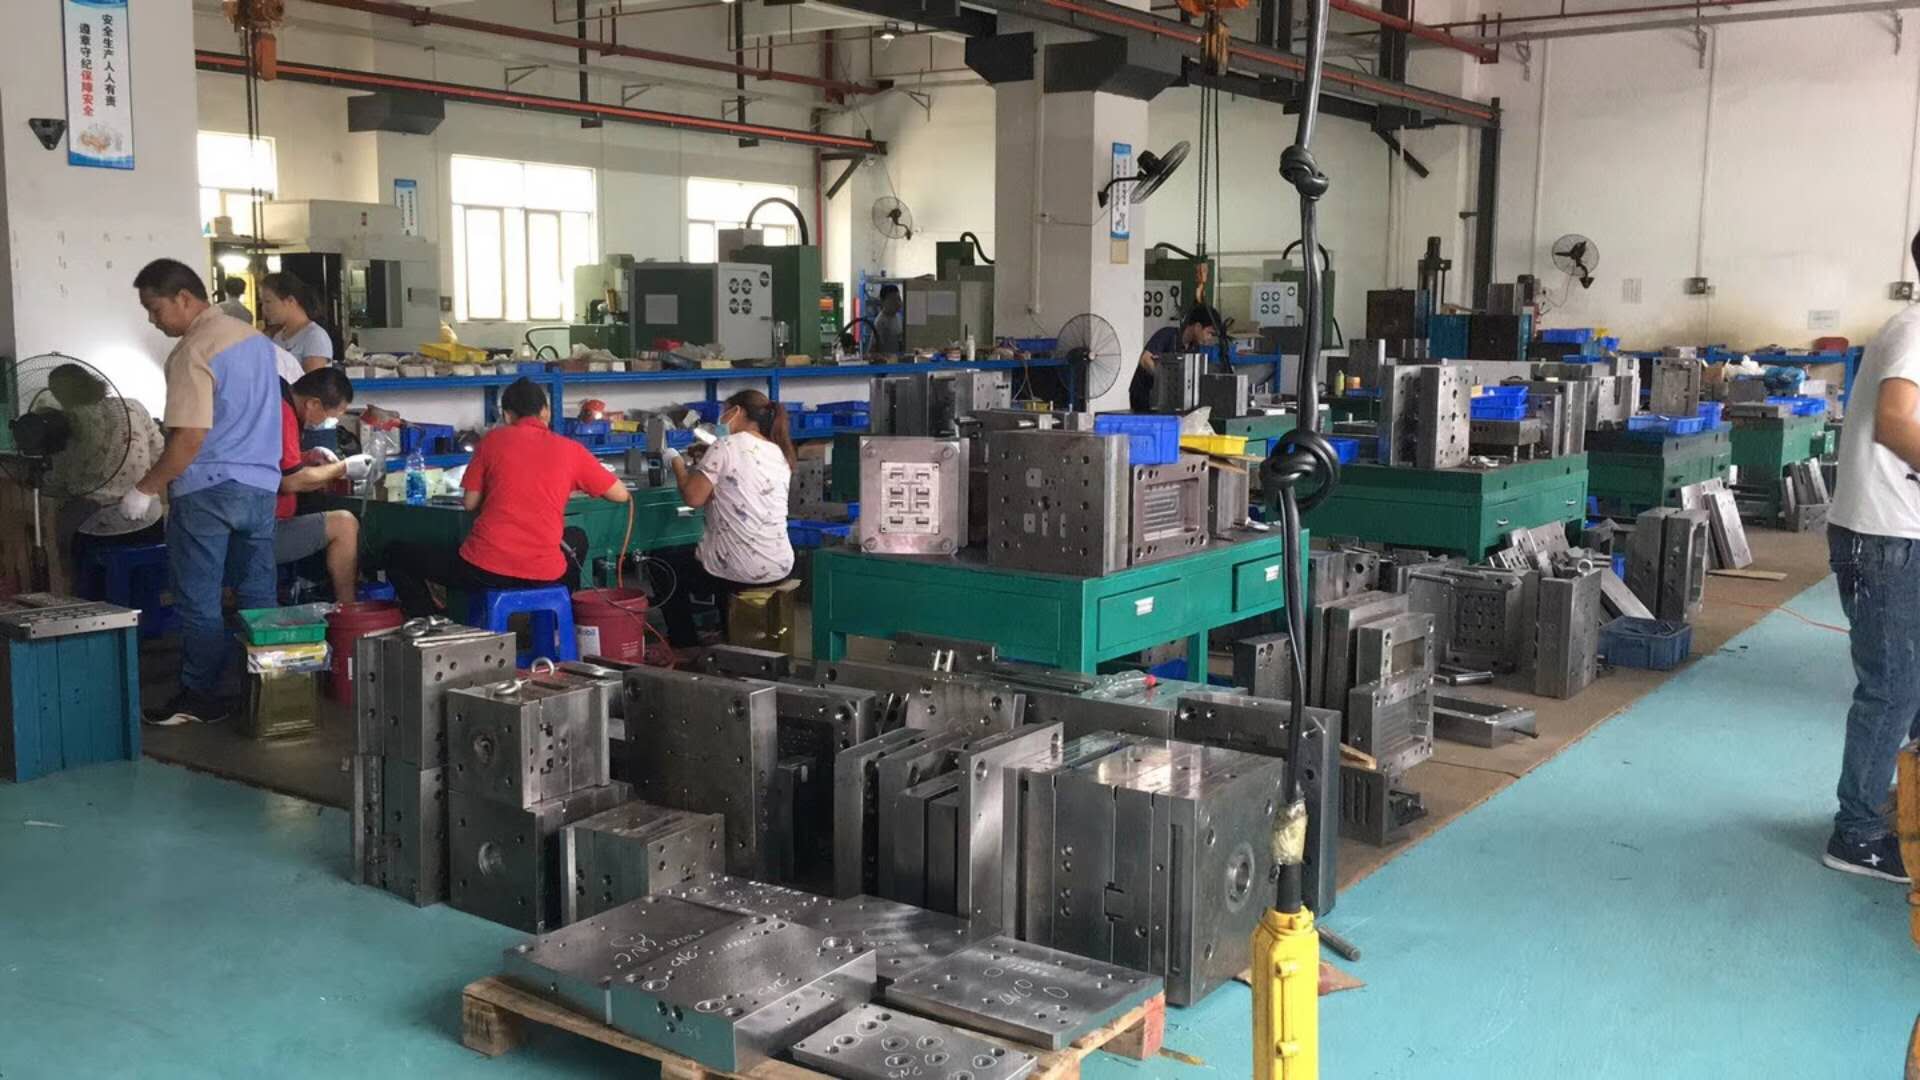
模具选型直接决定冲压效率和成本。小批量多品种适合用简易模或复合模,一副模具能完成落料加冲孔,减少定位误差;大批量生产则优先考虑级进模,把多道工序串在一条料带上,配合自动送料机,每分钟可冲压数百次。材料方面,模具工作零件常用Cr12MoV、SKD11等合金工具钢,热处理硬度做到HRC58-62,既耐磨又不易崩刃。另外,冲压油的选择也不能马虎,黏度太低容易拉毛,太高又难清洗,一般根据板材厚度和变形程度来定。
说到底,冲压不是简单的“压下去”,而是材料、模具、设备三者的匹配。报价时如果只看单件重量,忽略了模具摊销、工序数量和废料率,很容易亏本。建议新手多下车间跟几套模,观察料带走向和废料排出,比翻十本手册都管用。把基础打牢,后面做工艺排样和模具设计自然水到渠成。