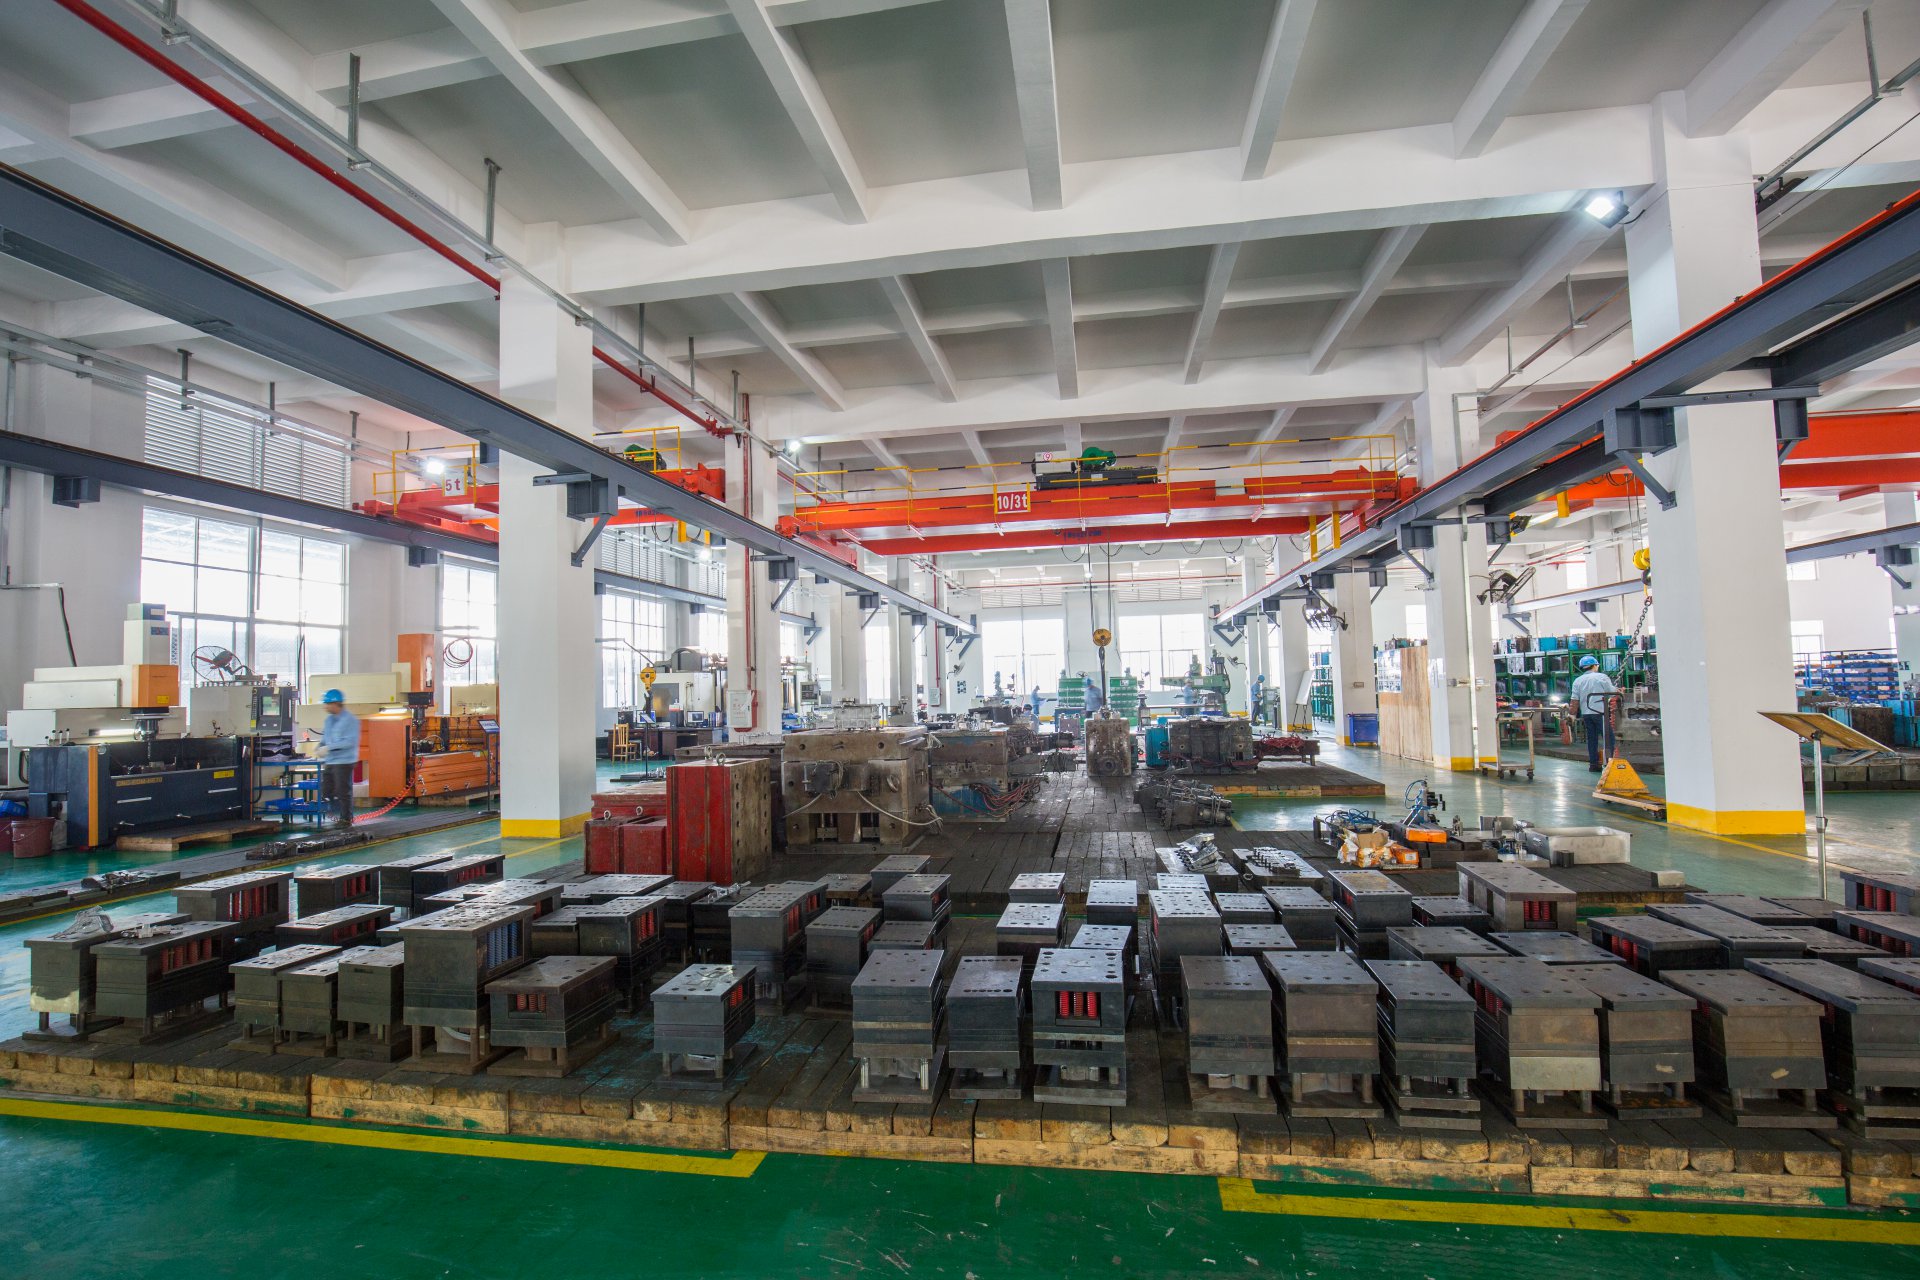
模具设计不是简单的画图,核心在于分型面的选择和浇注系统的平衡。分型面选不好,后续飞边、顶出变形全是坑。浇口位置和流道尺寸直接决定充填是否平衡,尤其多腔模,流道直径通常取Φ4~Φ8mm,每增加一个型腔,流道截面要相应放大,否则末端型腔缺料是常事。冷却水路离型腔表面一般控制在15~25mm,太近容易产生裂纹,太远冷却效率打对折。顶针布置要避开滑块和镶件,顶出力均匀比顶针数量更重要。
制造环节,CNC粗加工留0.3~0.5mm余量,精加工直接到位。淬火钢(如SKD61、8407)粗加工后必须去应力退火,否则精加工后变形量能到0.05mm以上。电火花加工要注意电极损耗补偿,紫铜电极损耗约0.1%~0.3%,石墨电极更低但表面粗糙度稍差。慢走丝割一修三,精度能稳定在±0.005mm以内。深腔模具要控制加工顺序,先开粗再热处理,最后精加工和电火花清角。
装配阶段,滑块和斜顶的配合间隙很关键。滑块与导滑槽单边间隙0.02~0.04mm,太紧卡死,太松溢料。斜顶角度一般取3°~8°,角度越大顶出越顺但复位风险越高。模架导柱导套配合H7/g6,装配前要清洗干净,涂红丹检查接触面积不低于70%。试模时先低压低速,观察填充和顶出,没问题再逐步加压。常见问题如拉伤、粘模,八成是抛光不到位或脱模斜度不够,别急着改结构。
说到底,模具这行经验比理论值钱,但基础数据不能马虎。材料收缩率、排气槽深度(ABS取0.02~0.03mm,PP取0.01~0.02mm)、模温控制,每一项都影响最终良率。建议每套模具做完都留一份完整的工艺参数记录,下次类似产品直接调出来参考,能省不少试模时间。模具是工业之母,把细节抠到位,产品自然稳。