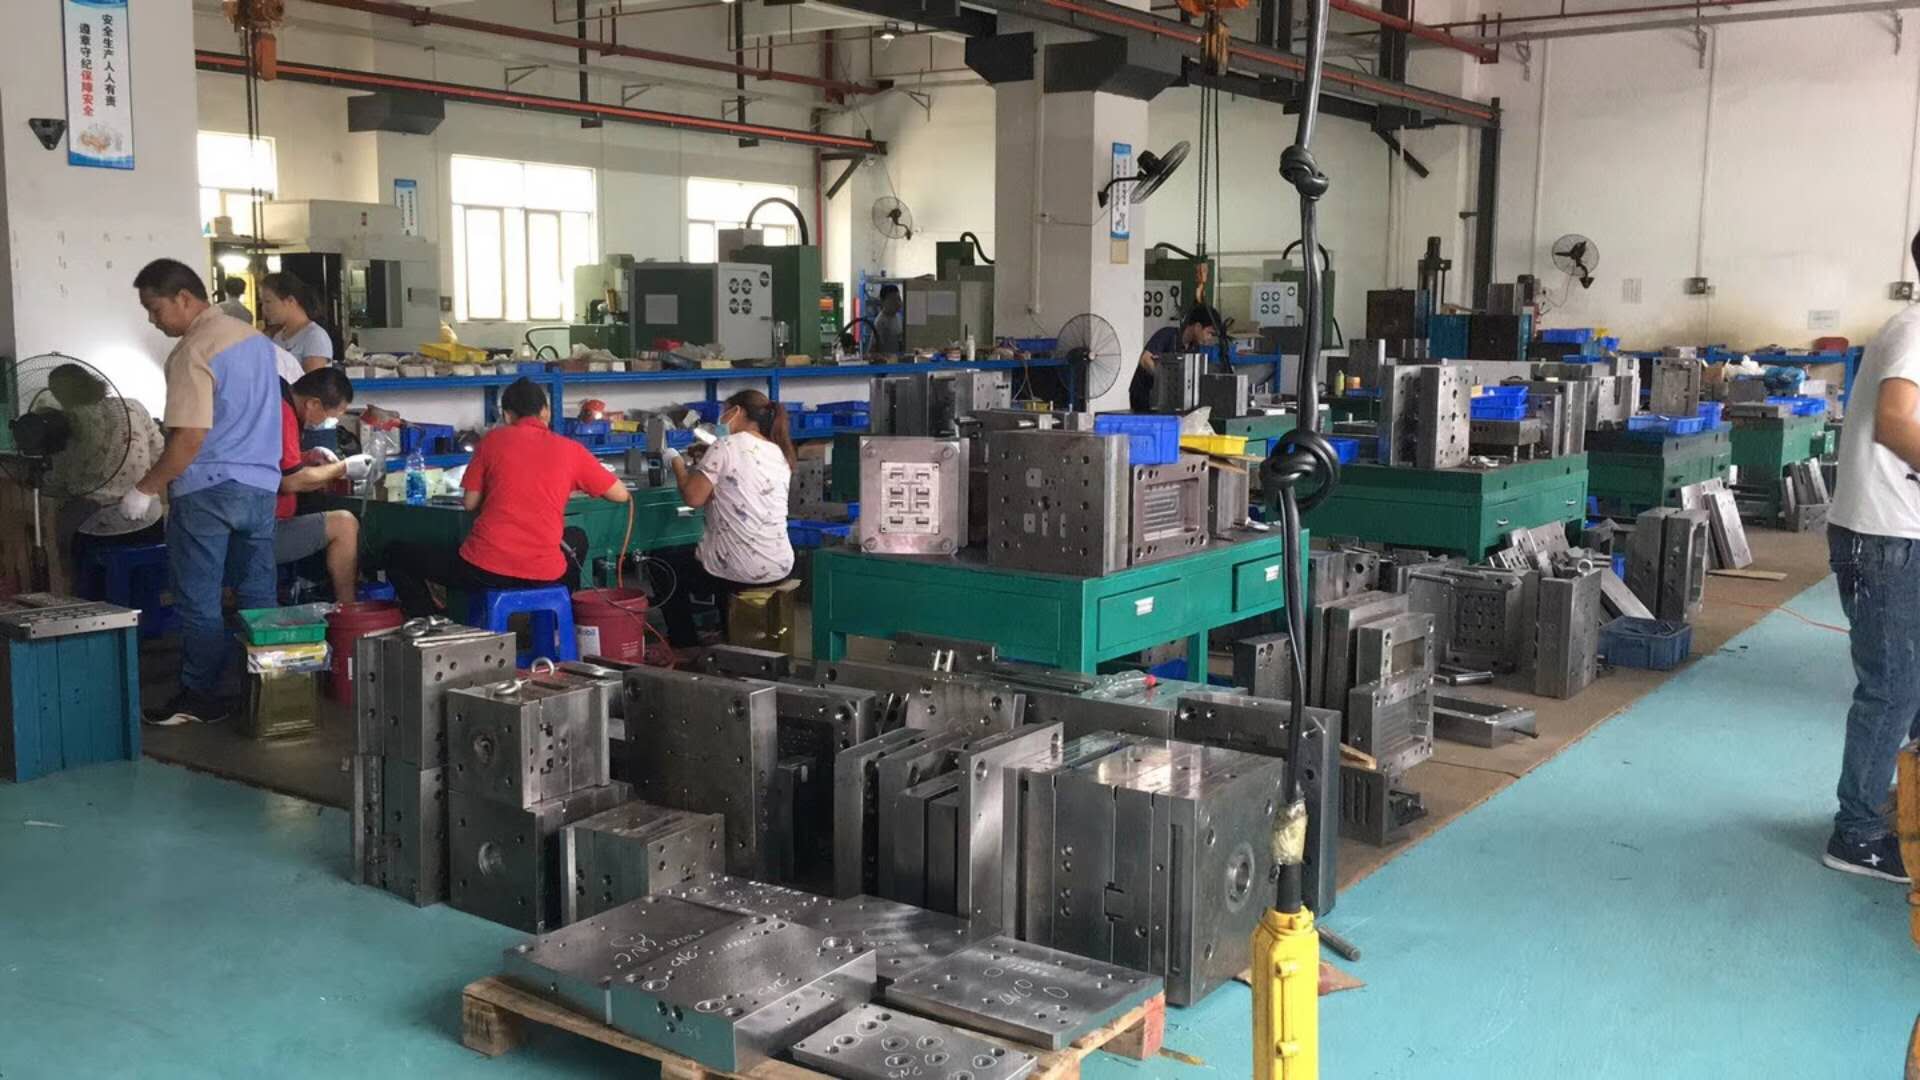
干注塑模具这行有些年头了,见过不少新人对着复杂模具发懵,也见过老师傅被批量不良搞得焦头烂额。其实注塑模具说到底就是七大系统在协同:浇注系统负责把熔料引到型腔,成型系统决定产品形状和尺寸,导向系统保证动定模精准对中,顶出系统完成脱模,冷却系统控制节拍和收缩,排气系统防止困气烧焦,结构件系统则撑起整套模具的刚性。每个系统出问题,最终都会体现在产品上。比如浇口位置选错,熔接痕强度直接掉三成;冷却水道离型腔太远,成型周期拉长不说,翘曲变形跟着来。
再说五大要素——温度、压力、时间、速度、位置。这五个参数不是孤立的,调机时得联动着看。料筒温度设定220℃的ABS,模具温度通常控制在60到80℃之间,模温低了产品表面容易发暗,高了又容易粘模。保压压力一般取注射压力的60%到80%,保压时间按浇口冻结时间估算,薄壁件可能只要1到2秒,厚壁件得5秒以上。射出速度分段控制,慢-快-慢的节奏能兼顾充填和排气。位置切换点要卡在型腔充填95%左右,早了短射,晚了飞边。
六大缺陷里,短射、飞边、缩水、熔接痕、气纹、翘曲变形是最常见的。短射先查料温和射出压力,再看浇口是否偏小;飞边多半是锁模力不够或分型面磨损,锁模力吨位一般按产品投影面积乘以材料系数来选,PP料取0.3到0.5吨每平方厘米。缩水集中在筋位和厚壁根部,保压补缩要到位,模温别太高。熔接痕靠调整浇口位置和排气槽深度来改善,排气槽通常开0.02到0.03毫米深,太深会跑料。气纹和翘曲往往跟速度和冷却不均有关,分段射出配合模温机分区控制能解决大半问题。
说到底,模具和成型是一套系统活,设计阶段把七大系统理顺,试模时把五大要素调稳,量产时盯着六大缺陷及时纠偏,良率自然就上来了。报价时也别光看模具钢料和加工费,试模次数、调机工时、不良损耗都得算进去,不然看着利润高,做完一算账白忙活。干这行,经验是调出来的,也是算出来的。