模具设计不是简单的画图,核心在于分型面的选择和浇注系统的布局。分型面定不好,后续拔模、排气全是坑。浇注系统方面,主流道、分流道、浇口的尺寸直接决定充填效果,比如ABS材料常见的主流道锥度取2°~4°,分流道直径一般控制在4~8mm,浇口厚度通常是产品壁厚的0.6~0.8倍。这些数据不是拍脑袋来的,是试模调机反复验证出来的经验值。另外冷却水道离型腔表面的距离建议取15~25mm,太近容易产生飞边和变形,太远则冷却效率大打折扣。
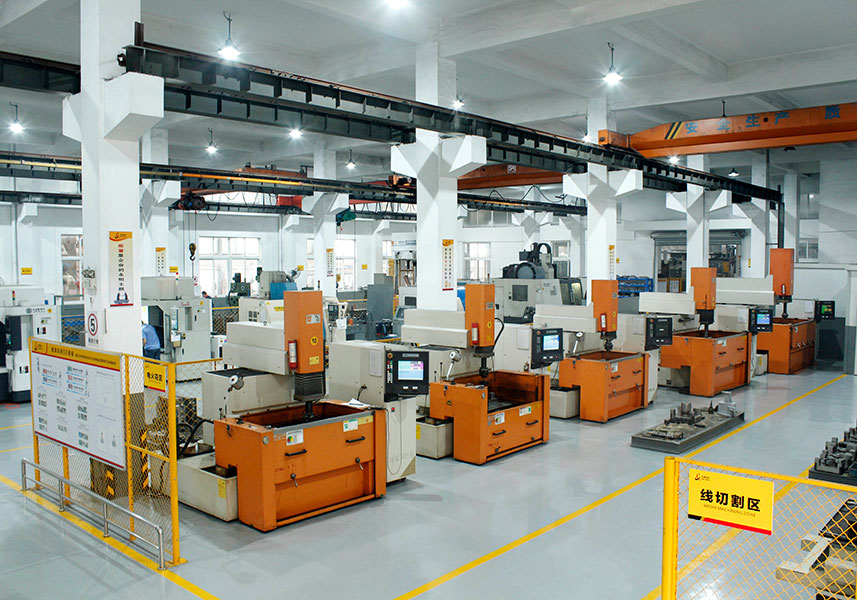
制造环节里,模架、模仁、滑块、斜顶的加工顺序和配合公差是重头戏。模仁一般选用P20或718H预硬钢,淬火后硬度达到HRC48~52的SKD61多用于高寿命模具。滑块与导轨的配合间隙通常控制在0.02~0.05mm,斜顶的角度一般取3°~8°,角度太小容易卡死,太大则侧向力过大加速磨损。CNC粗加工留余量0.3~0.5mm,精加工后线割或电火花清角,放电间隙单边0.02~0.05mm,这些细节直接决定模具装配后能不能顺畅动作。
装配调试阶段最能看出一个模具师傅的水平。顶针板与B板的间隙要保证0.1~0.2mm,回针弹簧的预压量取10%~15%,否则顶出不顺或复位不到位。试模时先低压低速走一段,观察填充是否平衡,再逐步升压。常见问题像缩水、熔接痕、翘曲,八成跟保压曲线和模温有关。模温机设定ABS一般60~80℃,PC则要80~120℃,冷却时间根据产品壁厚每0.1mm约需1~2秒来估算。调机不是瞎试,要有数据支撑。
说到底,模具这行靠的是积累。结构设计再漂亮,加工差一丝、装配松一点,上机就是废品。建议新手多蹲试模现场,看师傅怎么调参数、怎么修飞边,比看十本书都管用。把每次试模的问题记录下来,形成自己的参数库,三年下来你就是半个专家了。模具没有捷径,但方法对了,少走很多弯路。